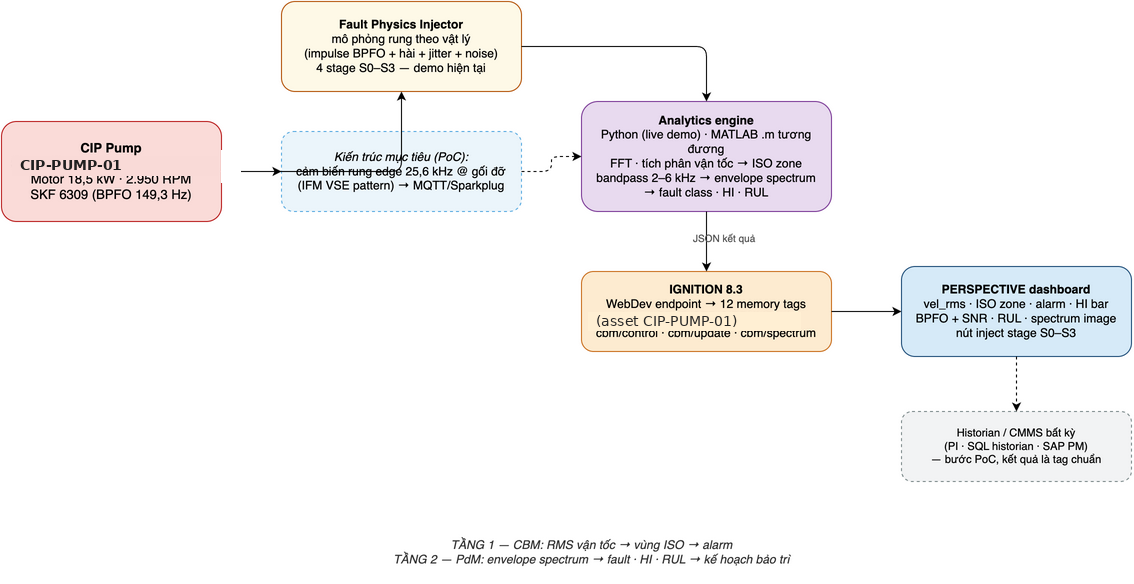
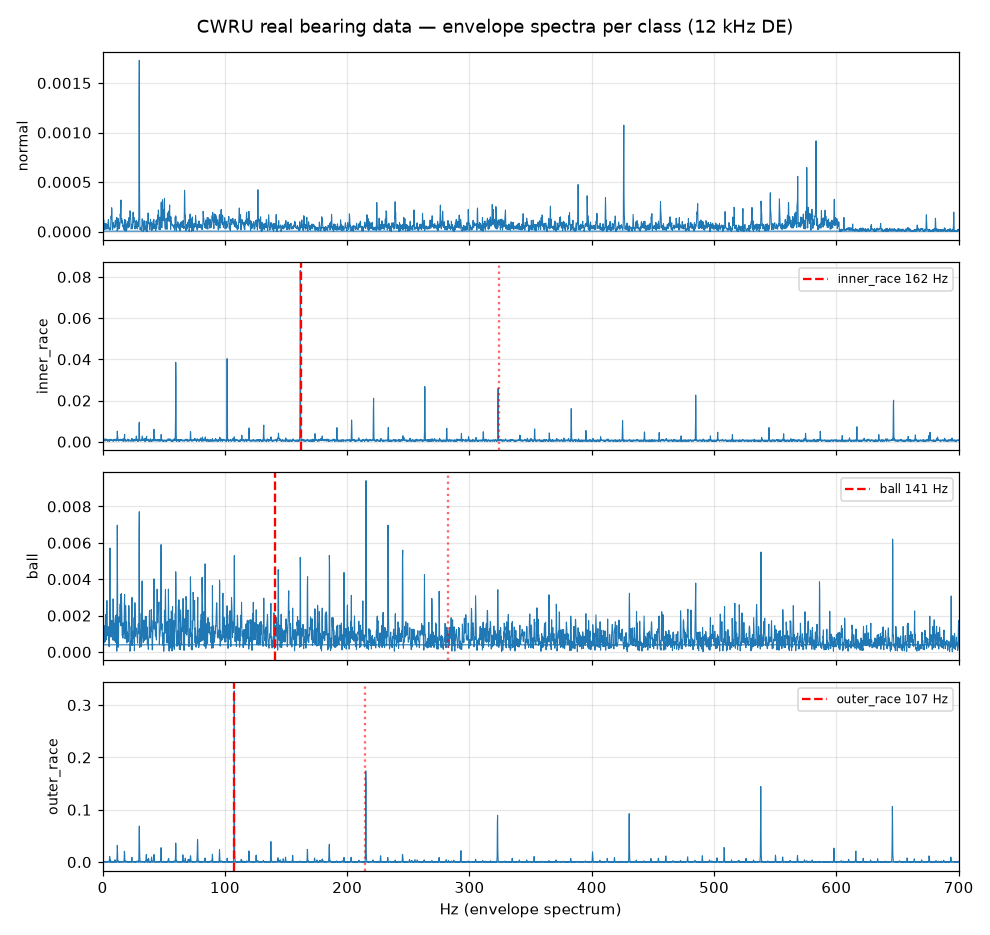
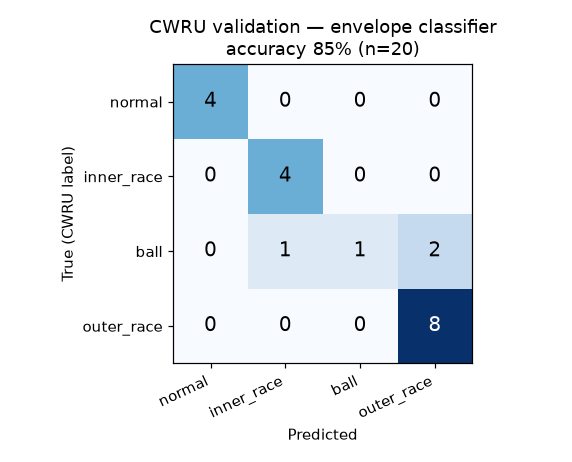
60 ngày của một bơm CIP — hai kịch bản
Cùng một vết nứt nhỏ trên rãnh vòng bi bắt đầu ở ngày 16. Sự khác biệt duy nhất: một bên có cảm biến rung luôn canh, một bên không.
Máy chạy bình thường. Route đo tuần qua: "ổn".
Vết rỗ đầu tiên (bong tróc mỏi) xuất hiện trên rãnh ngoài vòng bi. Rung tổng vẫn ở mức máy khỏe — không ai biết gì.
Vết rỗ lan — rung tổng chạm ngưỡng cảnh báo (Zone C, 3,1 mm/s). Route đo tay bắt được "máy rung cao" — nhưng không nói được lỗi gì, nặng cỡ nào, còn bao lâu.
Rung vào vùng đỏ (Zone D, >4,5 mm/s). Bi mới có sẵn trong kho — nút thắt là cửa sổ dừng, nhân lực và phớt cơ khí thay kèm.
KẸT BI GIỮA CHU TRÌNH CIP: bất cứ lúc nào trong vùng đỏ — bơm chết giữa chừng → CIP dở dang phải chạy lại, line chờ khởi động, dừng máy kéo dài ngoài kế hoạch.
Cảm biến đo liên tục — dashboard xanh, "Bình thường".
PdM phát hiện ngay: "dấu gõ" lỗi vòng ngoài (tần số 149,3 Hz) lộ trong phổ — trong khi rung tổng vẫn ở mức máy khỏe, alarm rung thường chưa hề kêu.
Kỹ sư mở dashboard: lỗi vòng ngoài, điểm sức khỏe 71/100, ước lượng còn ~8 tuần trước ngưỡng dừng. Đặt SKF 6309 + xếp lịch vào ca bảo trì kế tiếp.
Hệ thống theo dõi sát mỗi ngày trong lúc chờ cửa sổ bảo trì — nếu lỗi lan nhanh hơn dự kiến, cảnh báo nâng cấp kịp thời.
Thay bi có kế hoạch trước khi rung chạm vùng C: ca đã duyệt, phụ tùng + phớt sẵn sàng, line không bị gián đoạn. Zero unplanned bearing downtime.
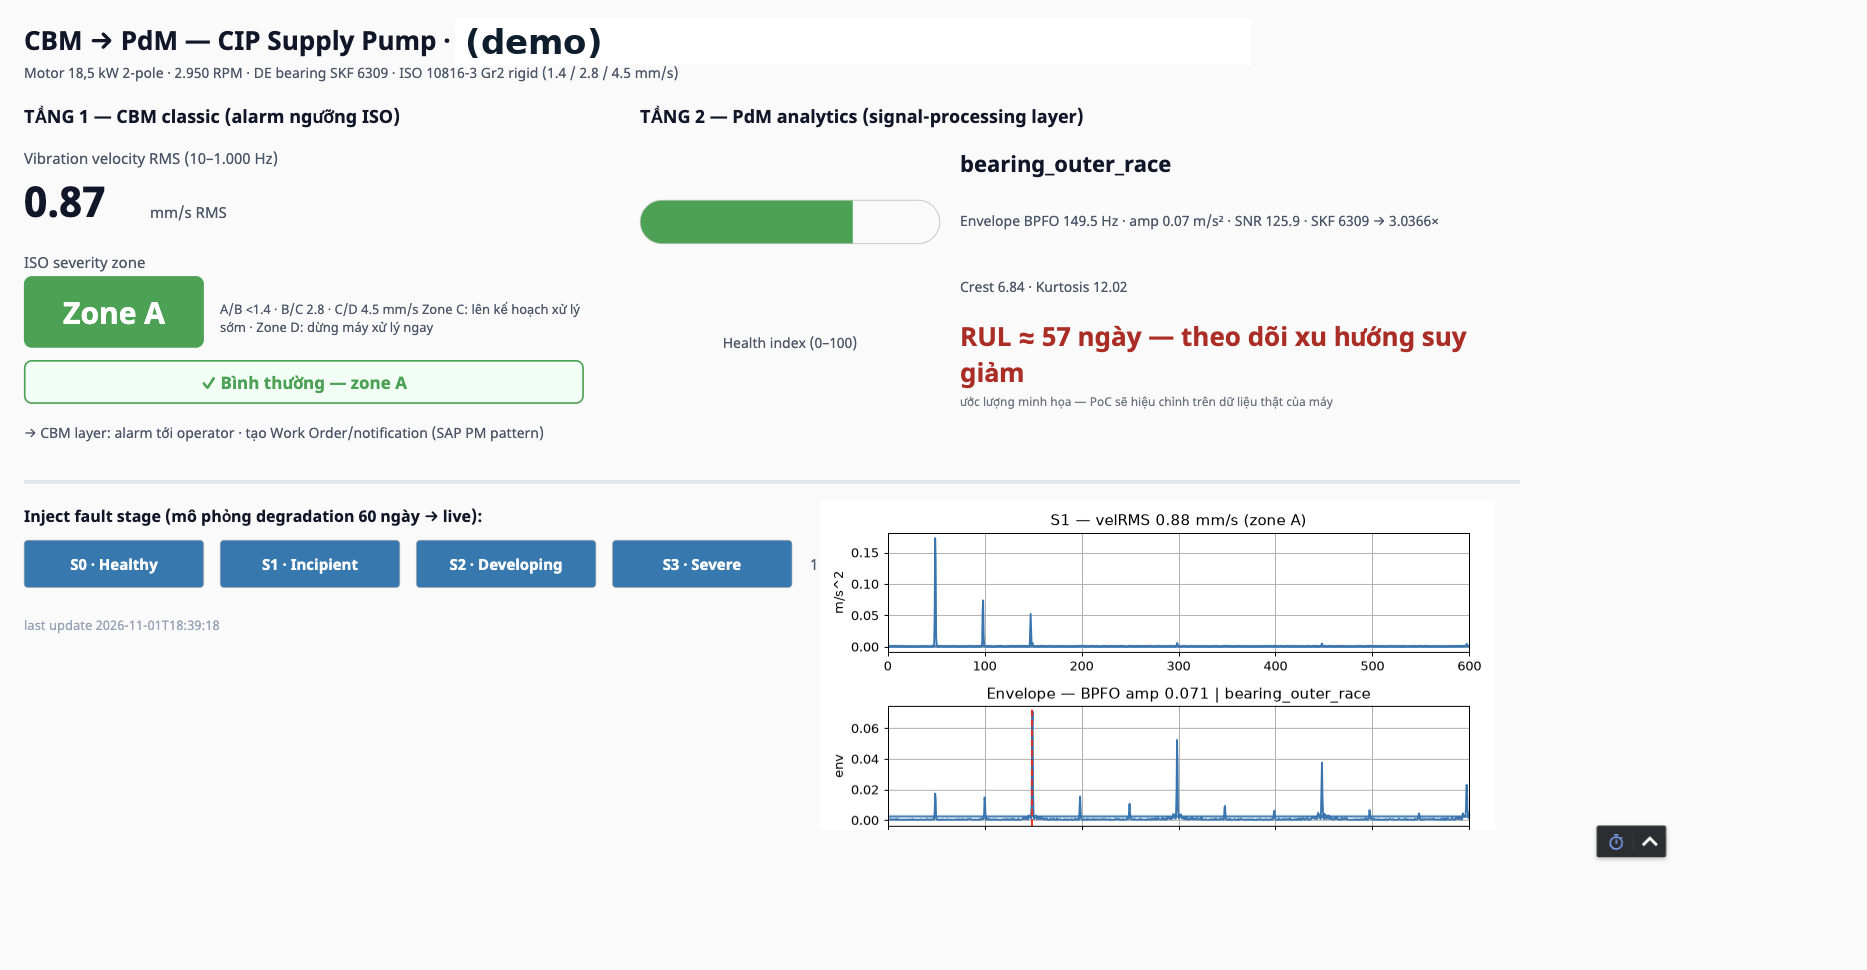
Ngày 16: cột CBM vẫn xanh "Bình thường — Zone A" — chỉ cột PdM đỏ "bearing outer race" kèm phổ
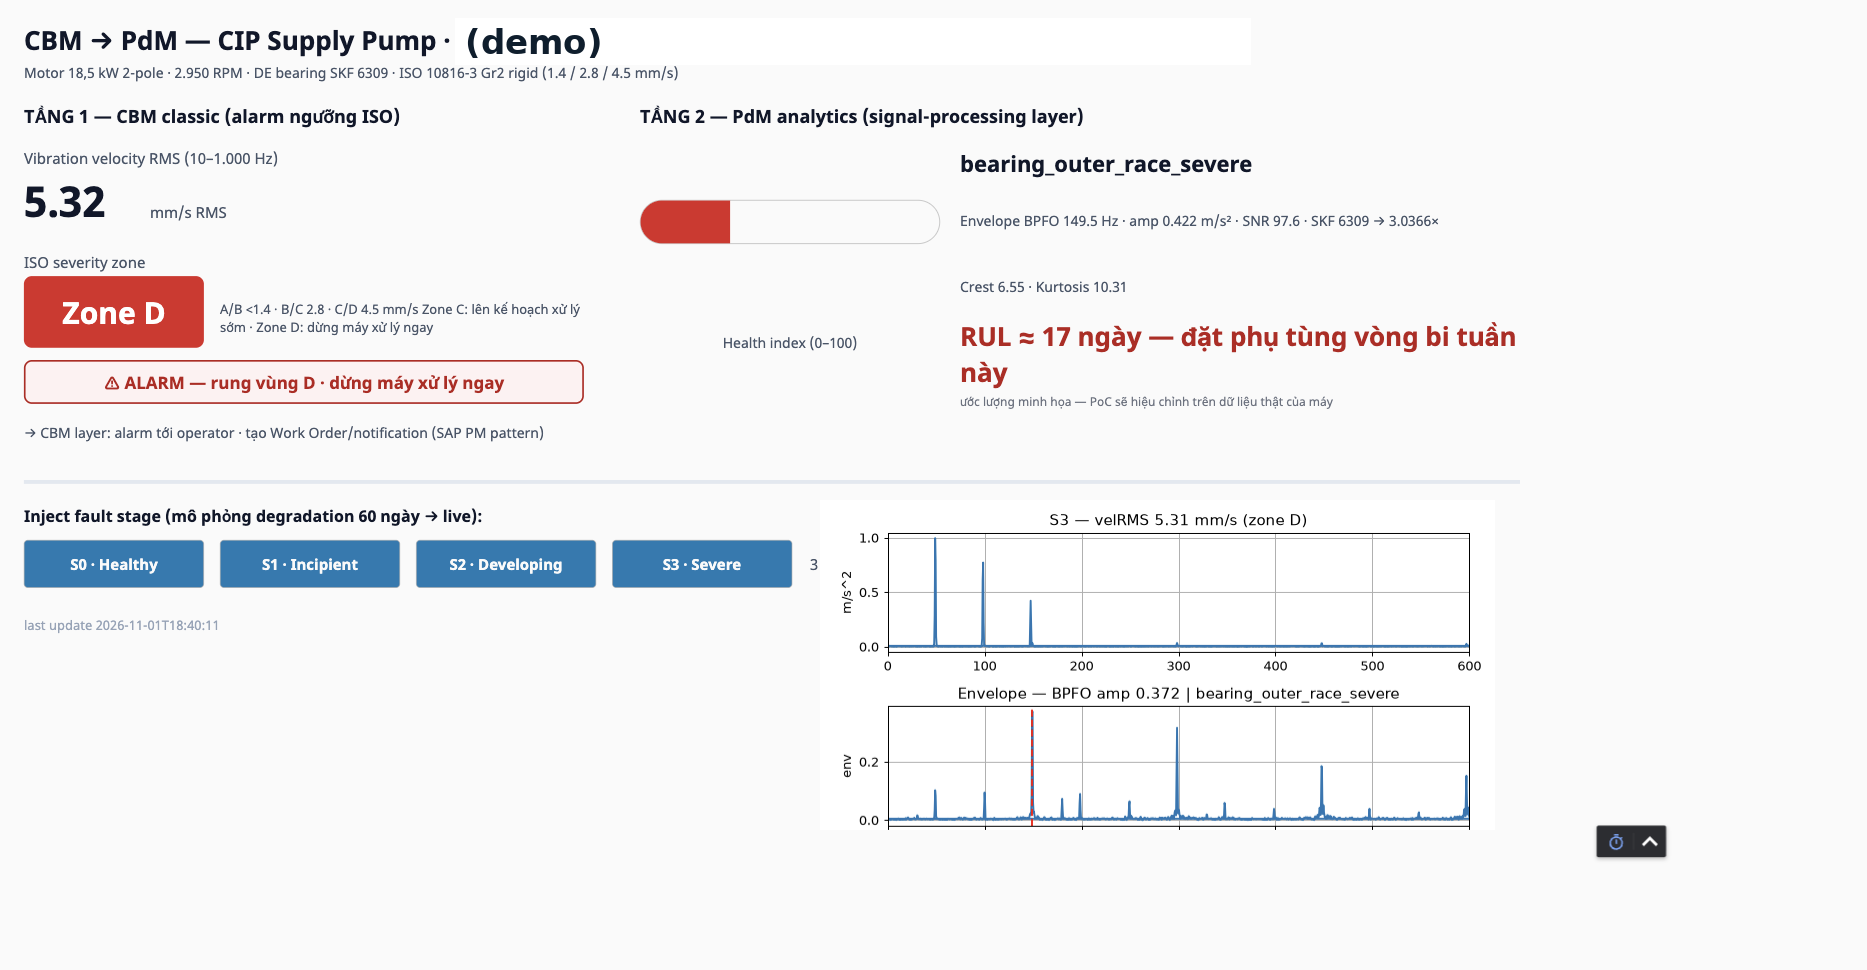
Zone D (5,3 mm/s): rung vùng nguy hiểm — có thể kẹt bi đột xuất bất cứ lúc nào, dù mô hình còn ước ~2–3 tuần tới ngưỡng dừng
Video demo dashboard live (2,5 phút)
Đúng sự suy giảm 60 ngày đó, chạy realtime — bấm nút là inject lỗi vật lý vào tín hiệu rung.